铝合金型材是以铝为主,添加镁、硅等合金元素,铝棒加热挤压成型**的长条金属材料;工业常用**6063、6061,依靠槽条、角件、螺栓模块化组装,不用焊接,广泛用于设备机架、无尘车间框架、自动化机台支架,可做阳极氧化、五金喷粉表面处理,出口订单可提供 RoHS 报告。
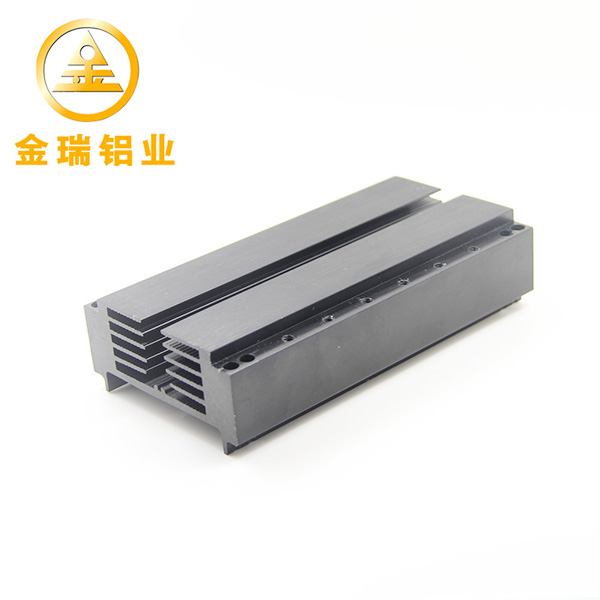
现在来看一看铝合金型材日常品质管控要点有哪些?
一、来料 IQC 管控
1. **尺寸与形位公差抽检**
- 截面:壁厚、槽宽、高度,核对图纸;槽口尺寸偏差会造成角件、螺母装配卡滞。
- 平直度、扭拧度:型材弯曲、扭曲,机架拼接缝隙大,装配变形。
- 长度公差:定尺切割长度。
2. **外观目视检查**
表面有无划痕、麻点、起皮、气泡、压坑、黑线、腐蚀斑点;端面有无毛刺。
3. **表面处理抽检(阳极氧化 / 喷粉)**
- 阳极氧化:膜厚检测;目视色差;禁止大面积发黑、花斑。
- 喷粉型材:膜厚测量、**百格附着力测试**,检查颗粒、流挂、漏喷。
4. **材质 / 报告**:出口订单索要 RoHS 材质报告,核对材质牌号(6063/6061)。
二、加工工序巡检
1. **切割**:锯片锋利,端面平整;切割后**必须去除端面毛刺**,毛刺容易划伤表面、装配刮手。
2. **钻孔攻丝**:铝屑清理干净,铝屑残留在槽内,装配时刮伤型材表面。
3. 加工时做好防护,夹具垫橡胶,避免夹具压伤型材表面;禁止硬金属直接摩擦型材外露面。
4. 同批次型材统一加工,不同批次分开摆放,防止混料、色差混淆。
三、装配过程管控
1. 装配前再次清理槽内铝屑、粉尘;
2. 螺栓、角件安装力度适中,扭力过大容易造成型材变形、滑牙;
3. 装配过程轻拿轻放,禁止硬物撞击,阳极氧化 / 喷粉表面磕碰会产生永久性凹坑。
四、成品防护与包装管控
1. 加工完成充分冷却再包装;
2. 型材表面贴保护膜;型材之间垫珍珠棉、离型纸,防止互相摩擦刮花;
3. 堆叠高度不能过高,防止长型材受压弯曲变形。
五、仓储环境管控
1. 仓库保持干燥通风,避免潮湿淋雨,防止型材端面氧化发黑;
2. 型材离地、离墙存放,不要直接放地面;
3. 不同规格、不同表面处理的型材分区标识存放。
六、常见不良预警
1. 型材弯曲扭拧严重,拼接缝隙大
2. 表面大面积划痕、起皮、腐蚀斑
3. 喷粉百格测试掉漆
4. 槽口尺寸偏差,配件无法装配
5. 端面受潮氧化发黑


